

¿Cuál es el impacto del gas utilizado en una máquina de corte por láser mixta en la calidad del corte?
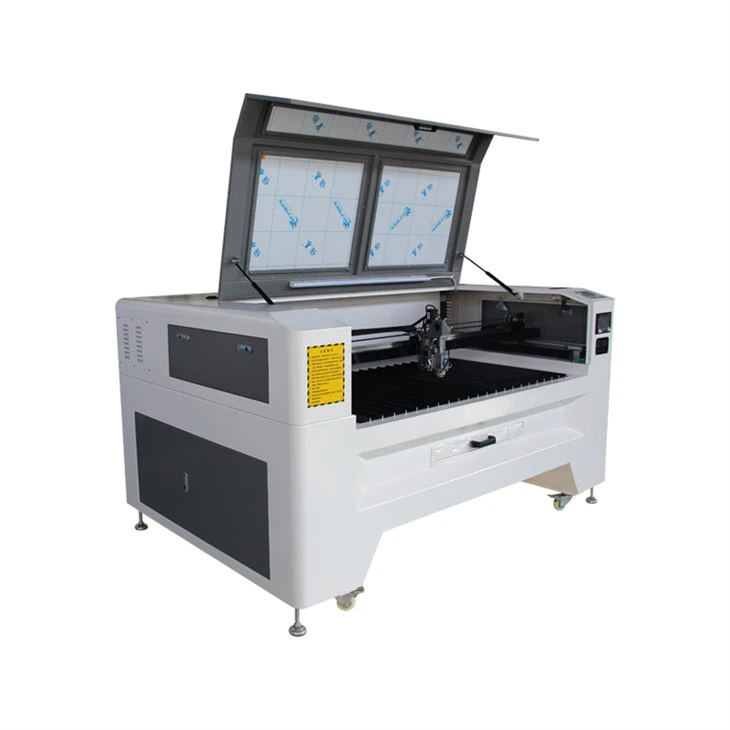
La elección del gas en una máquina de corte por láser mixta es un factor crítico que influye significativamente en la calidad del corte. Como proveedor de máquinas de corte por láser mixtas, he sido testigo de primera mano del profundo impacto que los diferentes gases pueden tener en el resultado final del proceso de corte. En este blog, profundizaré en los distintos tipos de gases utilizados en las máquinas de corte por láser mixtas y exploraré cómo afectan la calidad del corte.
Tipos de gases utilizados en máquinas de corte por láser mixtas
Existen varios tipos de gases que se utilizan comúnmente en las máquinas de corte por láser mixtas, cada uno con sus propias propiedades y efectos únicos en el proceso de corte. Los gases más utilizados son el oxígeno, el nitrógeno y el argón.

Oxígeno
El oxígeno se utiliza a menudo como gas auxiliar en el corte por láser, especialmente al cortar acero al carbono. Cuando se introduce oxígeno en la zona de corte, reacciona con el metal calentado, provocando una reacción exotérmica. Esta reacción libera calor adicional, lo que ayuda a fundir y eliminar el metal de manera más eficiente. Como resultado, el corte asistido por oxígeno puede lograr velocidades de corte más altas y una penetración de material más espesa en comparación con otros gases.
Sin embargo, el uso de oxígeno también tiene algunos inconvenientes. La reacción exotérmica puede causar oxidación de los bordes cortados, lo que resulta en un acabado superficial más áspero y una mayor formación de escoria. Además, el calor generado por la reacción puede provocar la deformación del material, especialmente en láminas delgadas. Por lo tanto, el oxígeno se utiliza normalmente para aplicaciones en las que se requiere una alta velocidad de corte y es aceptable un acabado superficial ligeramente más rugoso.
Nitrógeno
El nitrógeno es otro gas comúnmente utilizado en máquinas de corte por láser mixtas, particularmente para cortar acero inoxidable y aluminio. El nitrógeno es un gas inerte, lo que significa que no reacciona con el metal durante el proceso de corte. En cambio, actúa como gas protector, evitando la oxidación de los bordes cortados y produciendo un acabado superficial limpio y liso.
El corte asistido por nitrógeno también ofrece varias ventajas sobre el corte asistido por oxígeno. Al no haber reacción exotérmica, se reduce el aporte de calor al material, minimizando el riesgo de distorsión. Además, el nitrógeno puede lograr una mayor calidad y precisión de corte, lo que lo hace adecuado para aplicaciones donde se requiere un alto nivel de precisión. Sin embargo, el nitrógeno es más caro que el oxígeno y la velocidad de corte es generalmente menor, lo que puede aumentar el coste total de producción.
Argón
El argón es un gas noble que rara vez se utiliza solo en el corte por láser, pero que a veces se mezcla con otros gases para mejorar el rendimiento del corte. El argón tiene un alto potencial de ionización, lo que significa que puede absorber una gran cantidad de energía del rayo láser. Cuando se mezcla con oxígeno o nitrógeno, el argón puede mejorar la eficiencia y la calidad del corte al aumentar la estabilidad del plasma y reducir la zona afectada por el calor.
El argón se utiliza normalmente para cortar materiales difíciles de cortar, como el titanio y el cobre. Sin embargo, al igual que el nitrógeno, el argón también es caro y su uso se limita a aplicaciones específicas donde los beneficios superan el costo.
Impacto del gas en la calidad de corte
La elección del gas en una máquina de corte por láser mixta puede tener un impacto significativo en la calidad del corte, incluida la calidad del borde cortado, el acabado de la superficie y la formación de escoria.
Calidad del borde cortado
La calidad del borde cortado es uno de los factores más importantes para determinar la calidad general del corte. Para la mayoría de las aplicaciones es deseable un borde de corte limpio y liso con mínimas rebabas y escoria. El tipo de gas utilizado en el proceso de corte puede afectar la calidad del borde cortado de varias maneras.
El corte asistido por oxígeno puede producir un borde de corte más áspero debido a la oxidación del metal. La reacción exotérmica puede provocar la formación de capas de óxido en los bordes cortados, que pueden ser difíciles de eliminar y pueden requerir operaciones de acabado adicionales. Por el contrario, el corte asistido por nitrógeno produce un borde de corte limpio y suave con una oxidación mínima, lo que da como resultado un acabado de mayor calidad.
Acabado superficial
El acabado superficial del material cortado es otra consideración importante, especialmente para aplicaciones donde la estética es importante. El tipo de gas utilizado en el proceso de corte puede afectar el acabado de la superficie al influir en el aporte de calor y la formación de escoria.
El corte asistido por oxígeno puede provocar un acabado superficial más rugoso debido al calor generado por la reacción exotérmica. El calor puede hacer que el metal se derrita y fluya, dando como resultado una superficie ondulada o desigual. Además, la oxidación de los bordes cortados también puede contribuir a un acabado superficial más rugoso. El corte asistido por nitrógeno, por otro lado, produce un acabado superficial más suave debido al menor aporte de calor y a la ausencia de oxidación.
Formación de escoria
La escoria es el metal fundido que se acumula en el fondo del corte durante el proceso de corte. La formación excesiva de escoria puede afectar la calidad del corte y requerir operaciones adicionales de limpieza o acabado. El tipo de gas utilizado en el proceso de corte puede afectar la formación de escoria al influir en la fusión y eliminación del metal.
El corte asistido por oxígeno puede producir más escoria debido a la reacción exotérmica, que puede hacer que el metal se derrita y fluya más fácilmente. La escoria puede adherirse a los bordes cortados, lo que da como resultado un acabado superficial rugoso y mayores requisitos de limpieza. El corte asistido por nitrógeno, por otro lado, produce menos escoria debido al menor aporte de calor y a la ausencia de oxidación. La naturaleza inerte del nitrógeno ayuda a prevenir la formación de escoria y produce un corte más limpio.
Factores que afectan la selección de gas
La elección del gas en una máquina de corte por láser mixta depende de varios factores, incluido el tipo de material que se corta, el espesor del material, la velocidad de corte deseada y la calidad de corte requerida.
Tipo de material
El tipo de material que se corta es uno de los factores más importantes a la hora de determinar la elección del gas. Los diferentes materiales tienen diferentes propiedades físicas y químicas, lo que puede afectar el proceso de corte y la idoneidad de los diferentes gases.
Por ejemplo, el oxígeno se utiliza normalmente para cortar acero al carbono porque puede lograr velocidades de corte más altas y una penetración de material más gruesa. Se prefiere el nitrógeno para cortar acero inoxidable y aluminio porque puede prevenir la oxidación y producir un acabado superficial limpio y liso. El argón se utiliza para cortar materiales difíciles de cortar, como el titanio y el cobre, debido a su alto potencial de ionización y estabilidad del plasma.
Espesor del material
El espesor del material a cortar también influye en la selección del gas. Los materiales más gruesos requieren más energía para cortarse y la elección del gas puede afectar la velocidad y la calidad del corte.
Para materiales delgados, a menudo se prefiere el corte asistido por nitrógeno porque puede lograr una mayor calidad y precisión de corte con una distorsión mínima. Para materiales más gruesos, el corte asistido por oxígeno puede ser más adecuado porque puede lograr velocidades de corte más altas y una penetración de material más gruesa. Sin embargo, el uso de oxígeno también puede dar como resultado un acabado superficial más rugoso y una mayor formación de escoria, lo que puede requerir operaciones de acabado adicionales.
Velocidad de corte
La velocidad de corte deseada es otro factor importante en la selección del gas. El corte asistido por oxígeno puede alcanzar velocidades de corte más altas en comparación con el corte asistido por nitrógeno, lo que lo hace adecuado para aplicaciones donde se requiere una alta tasa de producción. Sin embargo, la mayor velocidad de corte puede producirse a expensas de la calidad del corte, ya que el corte asistido por oxígeno puede producir un acabado superficial más rugoso y una mayor formación de escoria.
El corte asistido por nitrógeno, por otro lado, ofrece una velocidad de corte más lenta pero una mayor calidad y precisión de corte. Por lo tanto, el nitrógeno se utiliza normalmente para aplicaciones en las que se requiere un alto nivel de precisión y es aceptable una tasa de producción ligeramente inferior.
Calidad de corte
La calidad de corte requerida es el factor más importante en la selección del gas. Las diferentes aplicaciones tienen diferentes requisitos en cuanto a la calidad del borde cortado, el acabado de la superficie y la formación de escoria. La elección del gas debe basarse en los requisitos específicos de la aplicación para lograr la calidad de corte deseada.
Para aplicaciones donde se requiere un alto nivel de precisión y un acabado superficial suave, el corte asistido por nitrógeno suele ser la opción preferida. Para aplicaciones donde se requiere una alta velocidad de corte y es aceptable un acabado superficial ligeramente más rugoso, el corte asistido por oxígeno puede ser más adecuado.
Conclusión
En conclusión, la elección del gas en una máquina de corte por láser mixta es un factor crítico que influye significativamente en la calidad del corte. El oxígeno, el nitrógeno y el argón tienen cada uno sus propias propiedades y efectos únicos en el proceso de corte, y la selección del gas apropiado depende de varios factores, incluido el tipo de material que se corta, el espesor del material, la velocidad de corte deseada y la calidad de corte requerida.
Como proveedor de máquinas de corte por láser mixtas, ofrecemos una gama deMáquina de corte por láser mixto de CO2,Máquina de corte por láser de doble cabezal, yMáquina de corte por láser mixto CCDpara satisfacer las diversas necesidades de nuestros clientes. Nuestras máquinas están equipadas con sistemas avanzados de control de gas que permiten una regulación precisa del flujo y la presión del gas, garantizando un rendimiento y una calidad de corte óptimos.
Si está interesado en obtener más información sobre nuestras máquinas de corte por láser mixtas o tiene alguna pregunta sobre la selección del gas y la calidad del corte, no dude en contactarnos. Esperamos discutir sus requisitos específicos y brindarle las mejores soluciones para sus necesidades de corte por láser.
Referencias
- "Tecnología de corte por láser: principios y aplicaciones" por John C. Ion
- "Manual de procesamiento de materiales con láser" editado por Yung C. Shin
- "Corte por láser de metales: teoría, práctica y aplicaciones" por G. Chryssolouris
¿Cómo elegir el cabezal de soldadura adecuado para una máquina de soldadura láser?
¿Qué software se utiliza para operar una máquina de marcado láser mopa?